
400-8054351
煤粉管道三向波纹补偿器失效如何解决?
煤粉管道属于气‑固两相高温介质工况,介质为热风携带煤粉,存在高速颗粒冲刷、管道热膨胀、锅炉本体沉降振动等多重载荷,三维波纹补偿器
是煤粉输送系统关键部件,现场失效高发,主要失效模式分为冲刷磨穿、波纹管失稳、焊缝开裂、泄漏漏粉、拉杆结构损坏等。
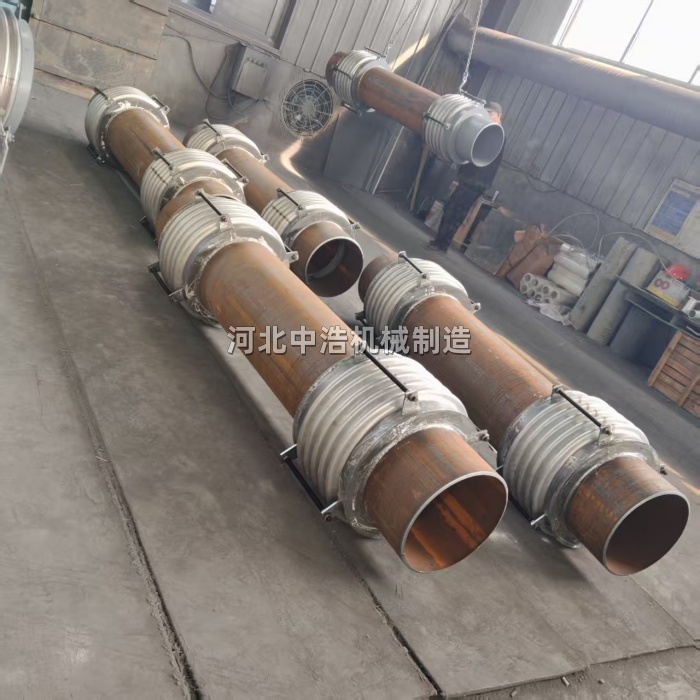
常见失效原因冲刷磨穿波纹管,主要由于导流筒装配反向:导流筒流向箭头与煤粉介质流动方向相反,高速煤粉直接冲击波纹管波纹段,硬质煤粉颗粒持续切削不锈钢波纹,短期即发生穿孔漏粉,这是煤粉补偿器主要故障点。导流筒间隙设计不合理、导流筒钢板厚度不足,煤粉进入导流筒与波纹管夹层,形成涡流积粉,颗粒反复研磨波纹外壁。介质煤粉流速超标,大于设计允许流速,加剧冲蚀磨损;煤粉内硬质灰渣、大颗粒杂质进一步加速磨损。未配置耐磨内衬导流筒,直接采用普通碳钢导流筒,导流筒率先被磨透,煤粉直接侵袭波纹管。可通过以下解决方法,产品出厂、现场安装切记核对导流筒流向标识,导流筒开口迎着介质来流方向,严禁倒装,安装前对施工人员技术交底。煤粉工况导流筒需加厚,选用耐磨碳钢,严格控制导流筒与波纹管径向间隙,避免煤粉窜入夹层。管道系统管控煤粉流速,控制设计流速15‑25m/s,避免超流速运行。优先选用双层波纹管+耐磨导流筒结构,严禁直接使用无导流筒的普通管道波纹补偿器替代煤粉专用产品。
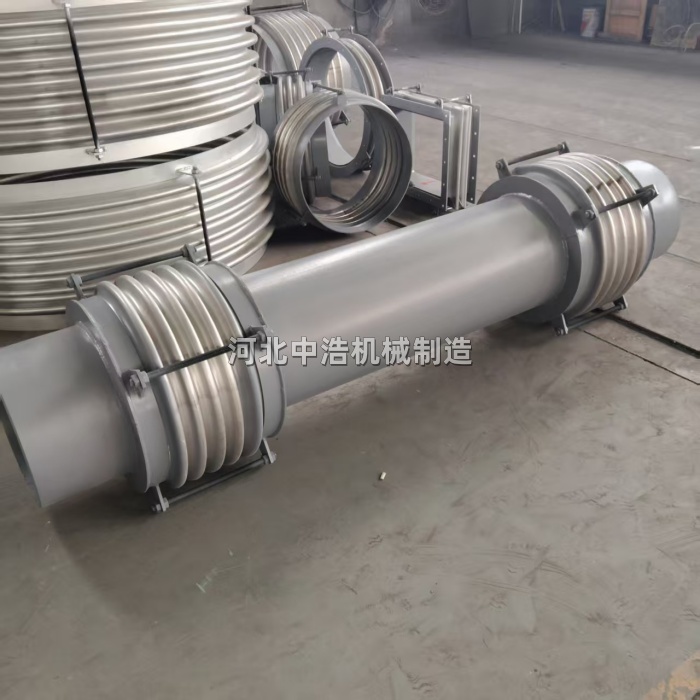
波纹管失稳由于未执行冷偏装(冷紧):煤粉管道三维补偿器按照管系热位移需要预先冷偏,现场省略冷偏工序,升温运行后波纹管位移超限,产生柱失稳、压扁变形。管系支架体系错误:管道自重、载荷直接压在补偿器本体,没有配套恒力弹簧吊架,波纹管承受额外外力,破坏波纹稳定。 系统压力超出补偿器公称设计压力;波纹管层数、壁厚选型偏小,抗内压稳定性不足。 同一管段串联2台及以上三维补偿器,位移互相干涉,造成波纹失稳变形。可通过严格按照图纸执行冷偏装,轴向、横向位移按设计值进行预冷紧,做好标记记录。煤粉补偿器管段切记配置恒力吊架,波纹管不允许承担管道自重,取消刚性支架直接承压布置。 前期选型核算压力、位移参数,双层多层波纹管匹配工况压力;煤粉单段管路只允许布置一台三维补偿器,禁止多台串联。 运行压力严格控制在产品额定参数以内,禁止系统超压等措施解决。
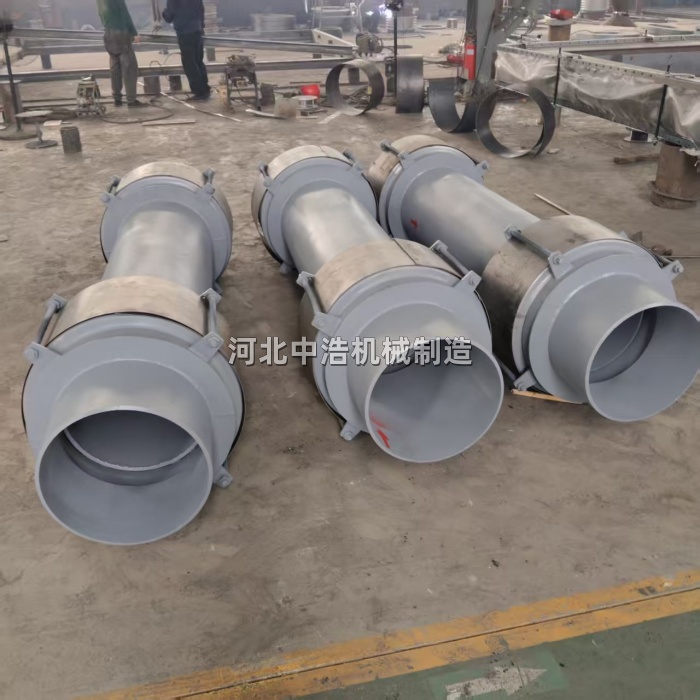
法兰、密封位置漏粉外泄也是常见原因,法兰密封面加工粗糙,垫片选型错误,高温工况使用普通橡胶垫片,受热老化失效。螺栓紧固不均匀,运行热态后螺栓热松弛,密封压紧力不足,煤粉介质沿着密封缝隙外泄。产品法兰平面变形,压紧面翘曲,垫片压实不均匀,形成渗漏通道。可通过煤粉高温工况选用柔性石墨复合垫片,禁止普通橡胶垫片;法兰密封面精加工。螺栓对角分次均匀紧固;设备升温投运之后,热态二次复紧全部法兰螺栓。严控出厂法兰平面度,法兰焊接过程采取防变形工装,避免焊接翘曲等方法解决。
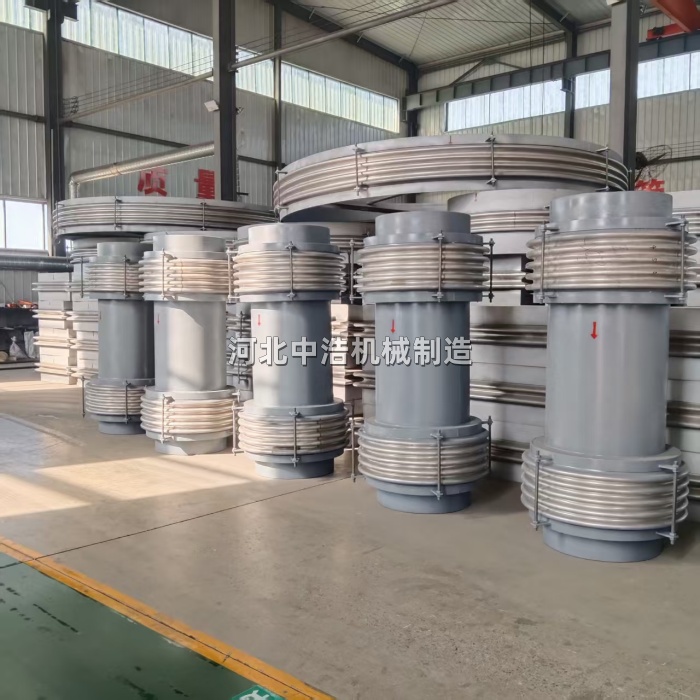
限位拉杆、紧固件损坏失效主要由于把限位小拉杆当成承压受力构件,依靠拉杆吸收管道压力推力,拉杆受巨大推力发生弯曲、断裂。煤粉三维补偿器小拉杆仅起到位移限位保护,不能承受内压推力。拉杆螺母锁止不到位,运行振动发生螺母松脱;拉杆行程预留量不足,直接卡死波纹管,补偿位移无法释放。可进行技术交底明确:内压推力依靠管道固定支座承受,小拉杆只做限位保护,不承载推力。 严格按照设计位移预留拉杆限位间隙,不得锁死波纹管;螺母加装防松垫圈,做好防松锁紧。
浏览更多关于 煤粉管道波纹补偿器|三维波纹膨胀节|三向波纹补偿器|煤粉管道三向波纹补偿器|煤粉管道三向波纹补偿器失效如何解决 的内容
联系我们
河北中浩机械制造有限公司
咨询热线:4008054351
网 址:www.hbzhjxzz.com
联系电话:
18632750699(微信同步)
13343270064(微信同步)
18632750799
(微信同步)
13343271054(微信同步)
销售一部:
0317-8300632
销售二部:0317-8300612
销售三部:0317-8300672
销售四部:0317-8300692
售后电话:13483834056
技术咨询:17717733210
公司传真:0317-8300692
Q Q:1245813405
420680132
983710403420680132
咨询热线:4008054351
网 址:www.hbzhjxzz.com
E - mail:
btzhonghao@163.com
地 址:河北省沧州市泊头市齐桥镇李楼村(廊泊路西侧)
公司名称:河北中浩机械制造有限公司 公司地址:河北省沧州市泊头市齐桥镇李楼村(廊泊路西侧) 电话:0317-8300632 8300612 8300672 8300692 传真:0317-8300692 手机: 13343270064 13343271054 18632750799 18632750699 网站网址:http://www.hbzhjxzz.com 冀ICP备19005587号-2
河北中浩机械制造有限公司 2011(C)版权所有 并对网站所有内容保留解释权

PowerBy:速贝·网搜宝 网站建设:中科四方 技术支持:速贝
冀公网安备13098102000347号