
400-8054351
16件不锈钢波纹补偿器发货秦皇岛
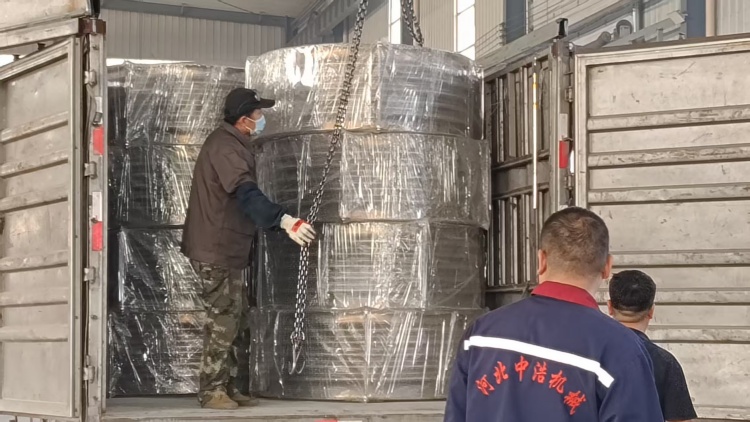
尊敬的刘经理您好,感谢您对河北中浩 机械产品信任与选择。很高兴通知您,您在河北中浩订购16件不锈钢波纹补偿器产品, 已经完成生产、检验、包装等全部工作,请您做好收货准备,到货后及时查验。
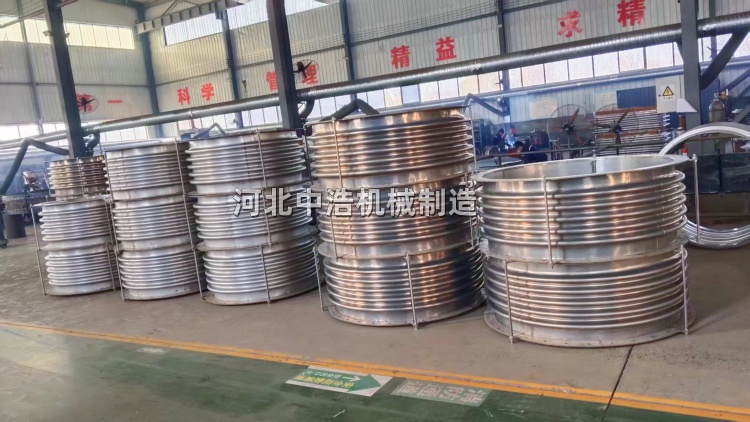
管端翻边成型核心工序,成型方式:液压专用翻边模具冷翻成型,禁止气焊加热烤红翻边(加热会造成晶粒粗大、应力集中,容易开裂)。厚度控制:翻边成型后翻边根部小壁厚≥原壁厚85%,不允许局部严重减薄、裂口、褶皱、波浪变形。外形要求:翻边端面平整、同轴,翻边圆角R圆滑过渡,无尖角;翻边密封台平面度≤0.2mm,粗糙度满足垫片密封要求;翻边外径公差严格匹配法兰内孔,却使法兰转动顺畅。成型后处理:翻边位置去应力处理;外观全检,有微裂纹直接报废,不允许补焊修补翻边密封面。
重点控制波纹管与翻边短节环缝, 焊接方法:脉冲钨极氩弧焊,背面充氩保护,小热输入,防止不锈钢敏化晶间腐蚀。严禁在波纹管波片上引弧,焊渣飞溅切记防护隔离;焊缝平滑过渡,无台阶、焊瘤,咬边深度≤0.3mm。无损:环缝PT渗透检测;煤粉/高温重要工况增加UT超声检测,返修次数≤2次,返修记录归档。翻边短节与端管对接焊缝
,氩弧打底,埋弧焊/手工盖面;对接错边量≤壁厚百分之十。焊缝内部打磨光滑,介质侧无凸起焊瘤(煤粉工况极易在此冲蚀磨损)。导流筒焊接(煤粉工况专属)。 导流筒一端固定、一端滑动自由伸缩;导流筒与翻边筒体间隙均匀,间隙填充硅酸铝耐火密封纤维,阻挡粉尘进入波纹波谷积灰。导流筒内部焊缝顺着介质流向,不逆向挡流。 拉杆耳座、吊耳焊接:对称组对,同轴度控制,避免位移时别劲产生附加弯矩;区分限位拉杆和运输固定支撑。
联系我们
河北中浩机械制造有限公司
咨询热线:4008054351
网 址:www.hbzhjxzz.com
联系电话:
18632750699(微信同步)
13343270064(微信同步)
18632750799
(微信同步)
13343271054(微信同步)
销售一部:
0317-8300632
销售二部:0317-8300612
销售三部:0317-8300672
销售四部:0317-8300692
售后电话:13483834056
技术咨询:17717733210
公司传真:0317-8300692
Q Q:1245813405
420680132
983710403420680132
咨询热线:4008054351
网 址:www.hbzhjxzz.com
E - mail:
btzhonghao@163.com
地 址:河北省沧州市泊头市齐桥镇李楼村(廊泊路西侧)
公司名称:河北中浩机械制造有限公司 公司地址:河北省沧州市泊头市齐桥镇李楼村(廊泊路西侧) 电话:0317-8300632 8300612 8300672 8300692 传真:0317-8300692 手机: 13343270064 13343271054 18632750799 18632750699 网站网址:http://www.hbzhjxzz.com 冀ICP备19005587号-2
河北中浩机械制造有限公司 2011(C)版权所有 并对网站所有内容保留解释权

PowerBy:速贝·网搜宝 网站建设:中科四方 技术支持:速贝
冀公网安备13098102000347号